¿Qué son los antioxidantes para plásticos y por qué los necesitan los productos plásticos?
Los antioxidantes para plásticos son aditivos que se incorporan al polímero para interrumpir la reacción en cadena del envejecimiento termooxidativo. Protegen el fundido de la degradación durante el procesamiento y retrasan la fragilización, el amarilleo y el agrietamiento durante el almacenamiento y el uso. Se usan en dosis muy pequeñas, pero deciden cuánto dura un producto plástico.
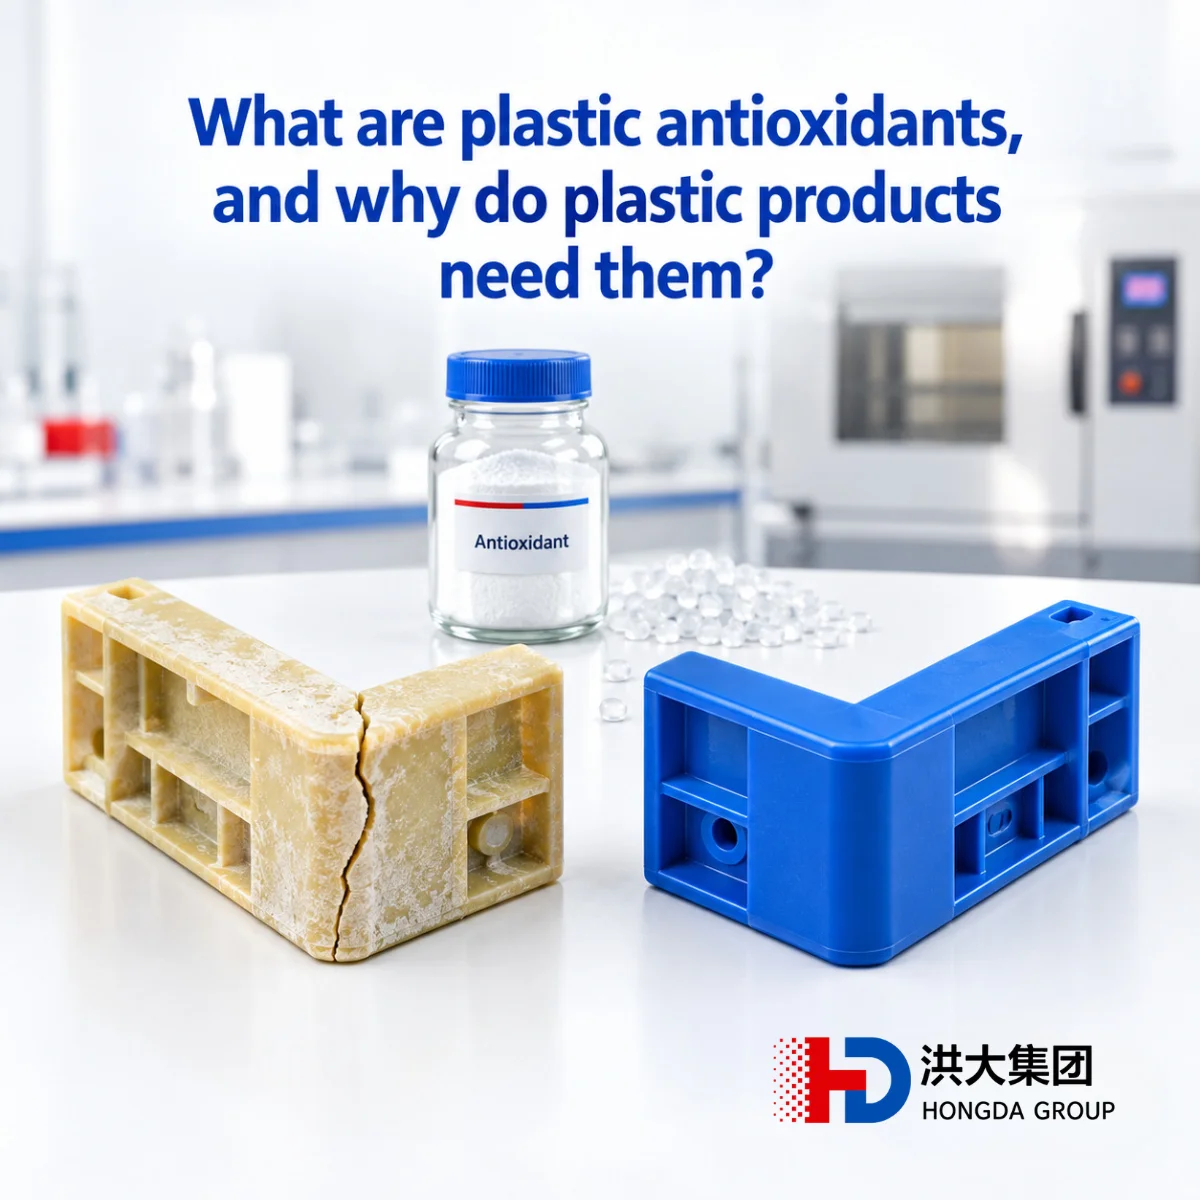
Una planta de inyección fabricaba cajas de polipropileno para un cliente de logística. Para contener costos, el taller mezcló con el material virgen una parte de coladas y molido de recuperación, y como había montado un molde nuevo, también subió un poco la temperatura del cilindro. En la inspección final, las dimensiones, el color y el impacto por caída de peso pasaron sin problema. Después de un verano, las cajas empezaron a fallar por lotes en el almacén del cliente: las esquinas se desprendían enteras cuando las movía el montacargas, y la superficie amarilleaba y soltaba polvo con solo pasar la mano. El cliente exigió retirar todo el lote y presentó un reclamo. El grado de resina y el masterbatch de color eran los mismos. Lo que había cambiado era la historia térmica que el polipropileno vivió en estado fundido, y la pequeña dosis de antioxidante que lo protegía en la fórmula se había agotado hacía tiempo en el procesamiento repetido.
¿Qué son los antioxidantes para plásticos y por qué los necesitan los productos plásticos? Los antioxidantes para plásticos son aditivos que se agregan al polímero para interrumpir la reacción en cadena del envejecimiento termooxidativo. Durante el procesamiento evitan que el fundido se degrade, y durante el almacenamiento y el uso retrasan la fragilización, el amarilleo y el agrietamiento. Se dosifican en cantidades muy pequeñas, pero determinan cuánto tiempo puede usarse una pieza de plástico.
El momento más peligroso para un polímero llega antes de que la pieza tome forma, dentro del cilindro: más de 200 °C, el fuerte cizallamiento del husillo y el poco oxígeno disuelto en el fundido bastan para iniciar la oxidación en cuestión de minutos. La pieza sale de planta con aspecto normal, mientras sus cadenas moleculares ya están dañadas. La reacción en cadena por radicales libres se acelera sola una vez iniciada. El calor y el cizallamiento rompen las cadenas del polímero y generan radicales alquilo. Un radical alquilo que encuentra oxígeno se convierte de inmediato en radical peroxilo; este arranca un átomo de hidrógeno a una cadena vecina, forma un hidroperóxido y deja un nuevo radical alquilo. Lo más delicado es que el hidroperóxido es muy inestable y con el calor se descompone en nuevos radicales, lo que multiplica la velocidad de la reacción. Así se comporta el envejecimiento termooxidativo: al principio casi no se nota ningún cambio, y una vez superado cierto punto crítico, las propiedades se desploman en muy poco tiempo. La escisión de cadenas y el entrecruzamiento son dos formas de falla muy distintas. La oxidación afecta a cada polímero de manera diferente. En el polipropileno, los átomos de carbono terciario de la cadena son los más vulnerables y predomina la escisión: baja el peso molecular, sube el índice de fluidez, la pieza se vuelve frágil y la resistencia al impacto cae de forma drástica, justo lo que les pasó a las cajas del inicio. El polietileno tiende más al entrecruzamiento: baja el índice de fluidez, aparecen geles y ojos de pez en la película soplada, y la superficie de la película queda áspera y se rompe con facilidad.
Las consecuencias del envejecimiento termooxidativo se reparten en tres etapas del ciclo de vida de la pieza, y cuanto más tarde aparecen, más caro sale. En el procesamiento aparecen la deriva del índice de fluidez, los geles y el cambio de color: durante la extrusión y la inyección, un fundido poco protegido cambia de viscosidad continuamente, los parámetros hay que reajustarlos apenas quedan afinados, la película muestra ojos de pez, el interior de los tubos sale rugoso y las piezas salen amarillentas. Al menos en esta etapa los problemas pueden detectarse y frenarse en planta. En el almacenamiento y el uso aparecen el amarilleo, la fragilidad y el cuarteado superficial: la pieza sigue recibiendo calor en el almacén y en servicio, el antioxidante restante se consume poco a poco y, cuando se agota, la fragilización y las grietas llegan de golpe. Estas fallas suelen salir a la luz meses después de la entrega, son las más difíciles de rastrear y las que generan los reclamos más fuertes. Con el material recuperado y el procesamiento repetido, la protección se agota antes de tiempo. Los antioxidantes son aditivos de sacrificio: cada radical que capturan y cada peróxido que descomponen consume una parte de ellos. Las coladas, el molido y la resina reciclada ya pasaron por más de una historia térmica y su capacidad de protección restante suele ser baja. Mezclarlos en proporción sin reponer antioxidante equivale a meter en un producto nuevo una parte de material ya envejecido.
Según su mecanismo de acción, los antioxidantes se dividen en dos grandes familias, y cada una corta un eslabón distinto de la reacción en cadena; por eso la mayoría de las fórmulas usa ambas. Los fenoles impedidos son los antioxidantes primarios más usados y actúan capturando radicales. Su molécula tiene un átomo de hidrógeno activo que cede al radical peroxilo y lo convierte en hidroperóxido, mientras el propio fenol forma un radical fenoxilo estable, y ahí se corta la reacción en cadena. El hidroperóxido resultante sigue siendo un riesgo, y de eso se encargan los antioxidantes secundarios. Nuestra serie Chemtechnox de fenoles impedidos incluye los grados 1010, 1076, 1098 y 3114. Los antioxidantes secundarios de tipo fosfito y tioéster descomponen los hidroperóxidos en productos estables y evitan que sigan generando nuevos radicales. Los fosfitos son muy eficaces a temperatura de procesamiento, protegen sobre todo el fundido y reducen el cambio de color durante la transformación; los tioésteres rinden mejor en el envejecimiento térmico prolongado y se usan en piezas que deben resistir calor por mucho tiempo. En nuestra línea, los fosfitos son el 168 y el 626, y el tioéster es el 300. Las mezclas funcionan mejor que un solo antioxidante gracias a la sinergia: el primario captura radicales, el secundario elimina peróxidos y, trabajando juntos, el primario se consume más despacio, de modo que el resultado global supera con claridad al de la misma dosis de cualquiera de los dos por separado. Ofrecemos dos productos mezclados, el 215 y el 900, para que te ahorres pesar dos polvos por separado en planta y la proporción se mantenga más estable entre lotes.
Hay tres condiciones que se pasan por alto con facilidad al elegir un antioxidante. La primera es la combinación de polímero, temperatura de proceso y temperatura de uso. El polipropileno necesita más protección que el polietileno, y el nylon, el ABS y el poliéster tienen cada uno sus grados adecuados. Cuanto más alta la temperatura de proceso y más largo el tiempo de residencia, mayor es la necesidad de antioxidante secundario; las piezas que trabajan mucho tiempo a temperatura elevada, como las tuberías de agua caliente, también necesitan un tioéster para una estabilidad térmica duradera. La segunda es el amarilleo por gases en piezas de color claro. Al oxidarse, los fenoles impedidos pueden formar quinonas con color. Los gases de escape de los montacargas y los calefactores a gas de los almacenes emiten óxidos de nitrógeno, y las piezas blancas o claras guardadas en ese ambiente desarrollan lo que en el oficio se conoce como amarilleo por gases. En productos claros hay que tenerlo en cuenta al elegir el antioxidante y cuidar las condiciones de almacenamiento. La tercera es la interacción con otros aditivos y pigmentos. En la fórmula, el antioxidante convive con estabilizantes de luz, retardantes de llama, pigmentos y cargas. Algunos pigmentos y cargas adsorben el antioxidante o aportan impurezas metálicas que favorecen la oxidación, y los tioésteres usados junto con ciertos estabilizantes de luz de amina impedida pueden debilitarse mutuamente.
Aprobar la inspección final todavía deja tres validaciones pendientes. Los métodos habituales son estos: medir el índice de fluidez y el índice de amarillez después de varias extrusiones para juzgar la estabilidad en proceso; medir el tiempo de inducción a la oxidación con calorimetría diferencial de barrido para comparar la capacidad antioxidante restante; y meter probetas en una estufa de envejecimiento térmico y registrar el tiempo que tardan en volverse frágiles para evaluar la resistencia al calor a largo plazo. En fórmulas con material reciclado, estas tres pruebas deben hacerse con la proporción real de mezcla.
¿Cuanto más antioxidante, mejor? Solo hasta cierto punto. Por encima de la dosis necesaria, la mejora es limitada y el costo sigue subiendo; además, el exceso de antioxidante puede migrar a la superficie de la pieza y provocar eflorescencia, que afecta la impresión, el pegado y el aspecto. La dosis adecuada debe fijarse con pruebas de extrusión múltiple y envejecimiento térmico. ¿Hace falta reponer antioxidante al usar material reciclado? Por lo general, sí. El reciclado ya pasó por procesamiento y uso, y buena parte de su antioxidante original se consumió. La cantidad a añadir debe definirse según la proporción de recuperado, su origen y el tiempo de inducción a la oxidación medido, porque una estimación basada solo en la experiencia se queda corta con facilidad. ¿Puede un antioxidante sustituir a un estabilizante UV? Cada uno ataca una fuente de envejecimiento distinta. El antioxidante se ocupa sobre todo del envejecimiento causado por el calor y el oxígeno, mientras que la fotooxidación provocada por la radiación ultravioleta exige absorbedores UV y estabilizantes de luz de amina impedida. Los productos para exterior necesitan los dos sistemas trabajando juntos, y nuestra serie Chemtechsorb ofrece ambos tipos de estabilizante de luz.
Hongda Group fabrica y exporta productos químicos en Ningbo desde 1992 y vende a más de treinta países. Nuestros antioxidantes Chemtechnox cubren la estabilización en proceso y la estabilidad térmica a largo plazo de PE, PP, PA, PVC, ABS y poliéster. Si tus piezas están amarilleando, volviéndose frágiles o mostrando deriva del índice de fluidez, o si te preparas para subir la proporción de material recuperado, cuéntanos tu polímero, tus condiciones de proceso y el entorno de uso, y definiremos juntos el sistema antioxidante adecuado. Para conocer las formas de colaboración, visita hongda-chem.com y haz clic en "Become a strategic partner".