¿Cómo hace el teñido a alta temperatura y alta presión que el colorante entre en la fibra de poliéster?
El teñido a alta temperatura y alta presión usa el calor para abrir la fibra de poliéster. La presión se encarga de mantener el agua líquida por encima de 100 °C. Cuando la temperatura supera la transición vítrea de la fibra, las cadenas moleculares de las regiones amorfas empiezan a moverse y dentro de la fibra se abren huecos por los que pueden pasar las moléculas de colorante; las moléculas disueltas en el baño se adsorben en la superficie de la fibra y luego se difunden hacia su interior, y al enfriarse las cadenas se cierran y el colorante queda fijado dentro.
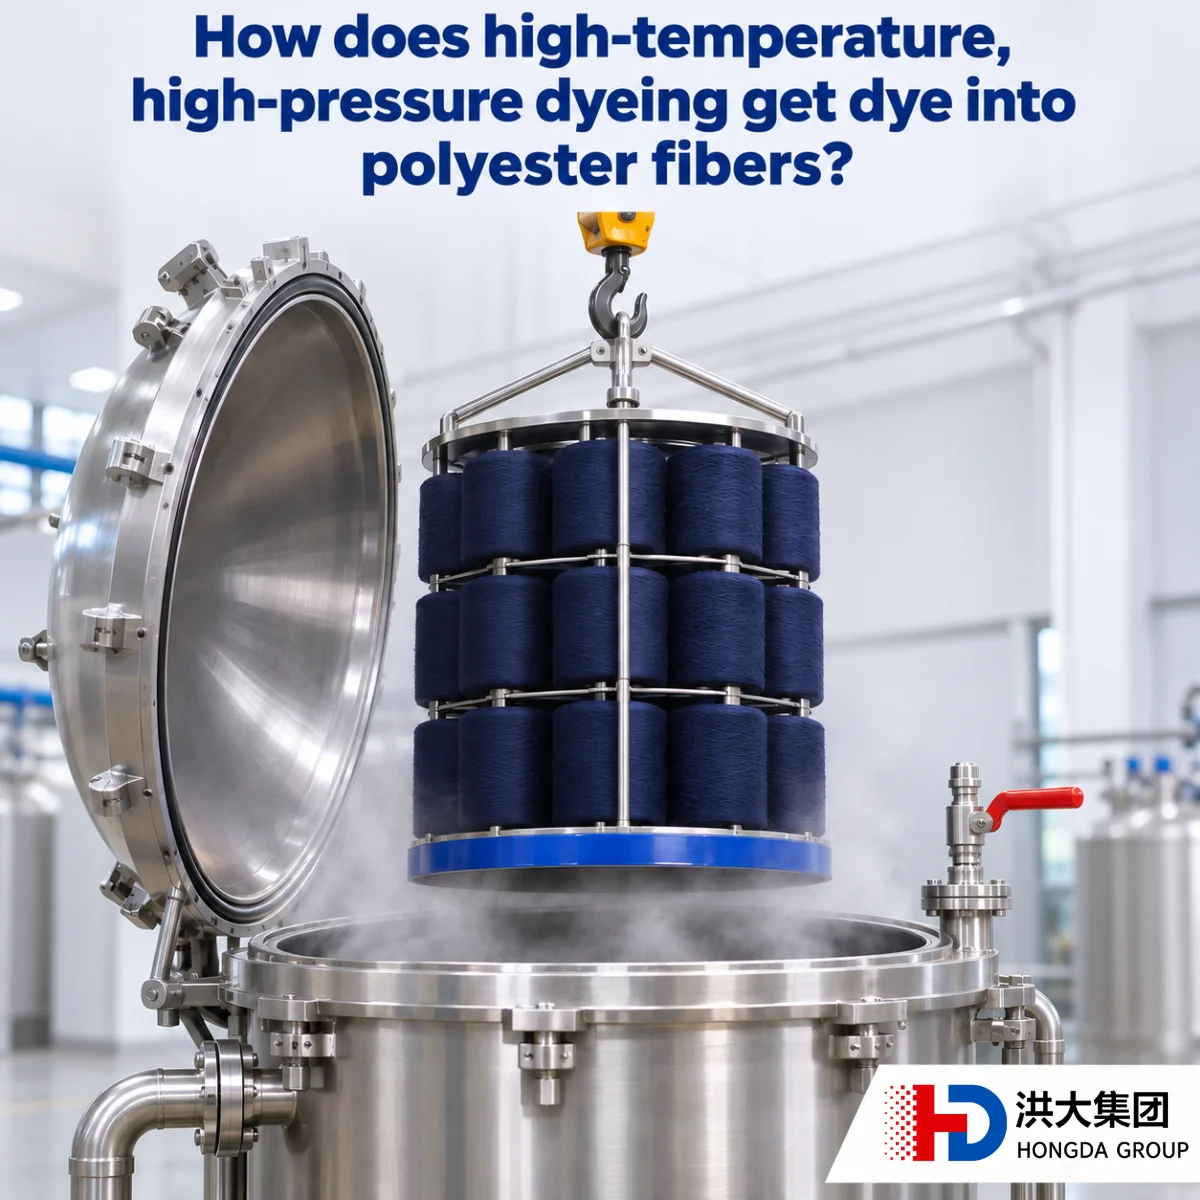
Una tintorería de hilo en bobina recibió un pedido urgente de hilo de poliéster azul marino que su cliente iba a tejer para telas deportivas. Para cumplir con la entrega, la planta acortó el tiempo de permanencia en la etapa de alta temperatura, y la temperatura real dentro de la máquina también quedó un poco por debajo de la ficha de proceso. Al salir de la máquina, el hilo parecía tener suficiente profundidad de color, pero después del lavado reductor se aclaró de forma notable, y las capas interior y exterior de las bobinas quedaron con intensidades distintas. Cuando el cliente tejió la tela, aparecieron rayas horizontales, la solidez al frote y al lavado no cumplió y todo el lote fue devuelto. Desmontar el color y volver a teñir llevó otra semana, y la tintorería pagó el hilo y los costos de tejido. Al poner cortes de la fibra bajo el microscopio, el problema quedó a la vista: el colorante se concentraba en la capa exterior de la fibra y no se había difundido hacia el interior. El resultado del teñido a alta temperatura y alta presión depende de que el colorante tenga suficiente temperatura y tiempo en la etapa caliente para completar todo el recorrido hacia dentro de la fibra.
¿Cómo hace el teñido a alta temperatura y alta presión que el colorante entre en la fibra de poliéster? El teñido a alta temperatura y alta presión usa el calor para abrir la fibra de poliéster. La presión se encarga de mantener el agua líquida por encima de 100 °C. Cuando la temperatura supera la transición vítrea de la fibra, las cadenas moleculares de las regiones amorfas empiezan a moverse y dentro de la fibra se abren huecos por los que pueden pasar las moléculas de colorante; las moléculas disueltas en el baño se adsorben en la superficie de la fibra y luego se difunden hacia su interior, y al enfriarse las cadenas se cierran y el colorante queda fijado dentro.
Un techo de 100 °C frena el teñido del poliéster a presión atmosférica. Una máquina de teñir abierta, a presión atmosférica, solo puede calentar el baño hasta el punto de ebullición del agua, alrededor de 100 °C. A esa temperatura, las cadenas moleculares del poliéster ya empiezan a moverse, pero los huecos todavía son pequeños y el colorante se difunde muy despacio. Los tonos claros apenas se logran; los medios y oscuros no alcanzan la profundidad o tardan mucho, y la solidez tampoco convence. Teñir poliéster a presión atmosférica obliga a agregar un transportador que hinche la fibra, y el olor y los residuos del transportador traen un nuevo trabajo de tratamiento. La idea del método a alta temperatura y alta presión es directa: cerrar la máquina. En un recipiente cerrado, la presión del vapor que se genera al calentar el agua eleva el punto de ebullición, y el baño se mantiene líquido por encima de 100 °C y sigue circulando. La presión dentro de la máquina sube con la temperatura, y su función es mantener líquido el baño a alta temperatura. Lo que empuja el colorante hacia dentro de la fibra es la temperatura. Para saber si una partida de hilo quedó bien teñida, hay que revisar dos registros, la temperatura y el tiempo.
El colorante tiene que completar cuatro pasos para pasar del baño al interior de la fibra. El colorante disperso entra en la fibra de poliéster en cuatro pasos consecutivos. Si cualquiera de ellos se queda atrás, el resultado de toda la partida se ve afectado. Primer paso, las partículas se disuelven en moléculas individuales. El colorante disperso está suspendido en el baño en forma de partículas finas, y la fibra solo puede absorber la pequeña fracción que está disuelta en el agua como moléculas individuales. La solubilidad de los colorantes dispersos en agua es muy baja y aumenta de forma marcada con la temperatura. Al subir la temperatura se disuelven más partículas, aumenta la concentración de moléculas individuales disponibles para la fibra, y las partículas funcionan como un depósito que las va reponiendo. El dispersante mantiene las partículas finas y uniformes, y así la disolución continúa de forma estable. Segundo paso, las moléculas de colorante llegan a la superficie de la fibra y se adsorben en ella. Las moléculas disueltas tienen que viajar con el baño hasta la fibra, atravesar la película de líquido que se mueve despacio sobre su superficie y luego adsorberse en ella. Este paso depende de la circulación del baño: en el teñido de bobinas, la bomba principal empuja el baño a través de las capas de hilo; en el teñido por rebose y por flujo de aire, lo hace el movimiento relativo entre el baño y la tela. Si las bobinas tienen un enrollado desigual o la tela se enreda en la máquina, el baño no pasa, se adsorbe menos colorante en esa zona, y de ahí salen las diferencias entre capas interiores y exteriores y las manchas de color en la tela. Tercer paso, difusión desde la superficie hacia el interior de la fibra. Es el más lento de los cuatro y marca el ritmo de todo el teñido. Las moléculas adsorbidas en la superficie tienen que avanzar poco a poco hacia el centro de la fibra por los huecos que quedan entre las cadenas moleculares de sus regiones amorfas. Cuantos más huecos haya y más grandes sean, más rápida es la difusión. Las regiones cristalinas de la fibra están muy compactas y el colorante no puede entrar en ellas, así que el color solo se fija en las regiones amorfas. Aquí estuvo la falla del hilo de la historia del inicio: faltó temperatura, faltó tiempo y el colorante se quedó en la capa exterior de la fibra. Cuarto paso, al enfriarse el colorante queda atrapado en la fibra. Al terminar el teñido y enfriar el baño, la temperatura baja otra vez de la transición vítrea, las cadenas moleculares vuelven a congelarse, los huecos se cierran y el colorante que entró en la fibra queda encerrado. Colorante y fibra se mantienen unidos por fuerzas intermoleculares, y cuanto más hondo llega el colorante, más difícil es que los lavados y el frote lo saquen después. El colorante que se queda en la capa exterior se va en el lavado reductor, y el color se aclara.
Por qué la temperatura abre huecos en la fibra de poliéster. El poliéster es un polímero cuyas cadenas moleculares están enrolladas y enredadas en las regiones amorfas. Por debajo de la temperatura de transición vítrea, los segmentos de cadena están congelados y solo vibran en su sitio, y dentro de la fibra no hay canales por donde pase el colorante. Cuando la temperatura supera la transición vítrea, los segmentos ganan energía suficiente para girar y desplazarse, y entre ellos se abren continuamente huecos momentáneos, lo que en química textil se llama volumen libre. Cuanto más alta es la temperatura, más intenso es el movimiento de los segmentos, mayor el volumen libre y más rápido entran las moléculas de colorante en los huecos y avanzan hacia el interior de la fibra. La velocidad de difusión crece rápido con la temperatura, y unos grados más en la etapa caliente aceleran la difusión de forma notable. Eso explica también por qué el control de temperatura en la etapa caliente es lo que más influye en la profundidad del color: con el mismo tiempo de permanencia, una temperatura un poco más baja significa que el colorante llega un poco menos hondo. El estado de la propia fibra también cambia el tamaño de esta puerta. El poliéster pasa por temperaturas y tensiones distintas en el hilado, el estirado y el termofijado, así que su cristalinidad y la estructura de sus regiones amorfas cambian, y con las mismas condiciones de teñido la velocidad y la profundidad de absorción también cambian. Mezclar en una misma partida fibra de lotes distintos o tela cruda con condiciones de prefijado diferentes produce rayas y diferencias de tono, y esos problemas hay que rastrearlos hasta la fibra y el pretratamiento.
La migración durante la permanencia empareja el color. A alta temperatura, la entrada y salida del colorante en la fibra está en equilibrio dinámico: una parte del colorante sigue difundiéndose hacia el interior, mientras otra parte que ya se había adsorbido se desprende de la superficie, vuelve al baño y la absorbe la fibra en otra zona. Este proceso se llama migración. Las zonas que absorbieron más colorante durante el calentamiento ceden una parte, las que absorbieron menos siguen absorbiendo y el color se va emparejando. El tiempo de permanencia le da a la migración la oportunidad de ocurrir y al colorante el tiempo de difundirse hasta el centro de la fibra. Si se recorta ese tiempo, el colorante se queda en la capa exterior y la migración no alcanza a emparejar las diferencias de tono, así que los dos problemas aparecen a la vez.
El calor que abre la fibra también agranda tres riesgos en el baño. La estabilidad de la dispersión empeora a alta temperatura. Al subir la temperatura, el dispersante protege menos a las partículas de colorante, y estas chocan y se aglomeran con más facilidad. Las partículas aglomeradas se disuelven más despacio y además las retienen las capas de hilo o la superficie de la tela, lo que forma puntos y manchas de color. Los colorantes y dispersantes para teñido a alta temperatura y alta presión se deben probar en su estabilidad de dispersión a la temperatura real de teñido. Un baño alcalino hidroliza algunos colorantes. La estructura molecular de algunos colorantes dispersos se hidroliza en condiciones alcalinas a alta temperatura, lo que cambia el matiz y aclara el color. El teñido a alta temperatura y alta presión se hace en baño ligeramente ácido; el álcali que queda del pretratamiento debe lavarse por completo, y el pH del baño debe ajustarse antes de calentar y mantenerse estable. Los oligómeros de la fibra salen con el calor. El poliéster genera una pequeña cantidad de oligómeros durante la polimerización, y estos quedan repartidos dentro de la fibra. El calor abre huecos en la fibra, y los oligómeros migran por esos mismos canales hacia la superficie y hacia el baño; al enfriar se cristalizan y se depositan en el hilo, en la superficie de la tela y en las paredes internas de la máquina, y se ven como polvo blanco, puntos blancos y un tacto áspero. El colorante que entra en la fibra y los oligómeros que salen de ella usan el mismo canal, así que cuanto más alta la temperatura de teñido y más larga la permanencia, más oligómeros salen. Para controlarlos se usa un dispersante de oligómeros, se vacía el baño a una temperatura más alta y se limpia la máquina con regularidad.
¿Subir la presión de la máquina hace que el colorante entre más rápido en la fibra? La presión sube con la temperatura, y su función es mantener líquido el baño a alta temperatura. La velocidad con que el colorante entra en la fibra depende de la temperatura y del tiempo; subir la presión por sí sola no ayuda a la absorción. La máquina de teñir es un recipiente a presión, y pasar del rango nominal del equipo también es un riesgo de seguridad, así que hay que operarla según las especificaciones del equipo y revisar con regularidad la válvula de seguridad y los sellos. ¿Por qué el hilo teñido se aclaró tanto después del lavado reductor? El lavado reductor elimina el colorante que quedó en la superficie de la fibra sin entrar en ella. Si el color se aclara mucho después del lavado, una buena parte del colorante no completó la difusión, y las causas están en la etapa caliente: temperatura baja, tiempo de permanencia corto o mala circulación del baño, que no dejó entrar al colorante en algunas zonas. Comparar los registros reales de temperatura con la ficha de proceso resuelve más que aumentar la dosis de colorante. ¿Por qué el poliéster de microfibra sale más claro con la misma receta? Los filamentos de microfibra son más finos, así que el mismo peso de fibra tiene una superficie específica mucho mayor; el colorante se adsorbe y se difunde más rápido, y para llegar a la misma profundidad hace falta más colorante. Una absorción más rápida también significa más riesgo de teñido disparejo durante el calentamiento, y las exigencias de solidez a la sublimación y al lavado son más altas. El poliéster de microfibra necesita sus propias muestras de laboratorio; ni la receta ni el proceso se pueden copiar tal cual del poliéster convencional.
Hongda Group fabrica y exporta químicos textiles y colorantes desde Ningbo desde 1992, vende en más de treinta países y trabaja con más de quinientos distribuidores en todo el mundo. Ofrecemos colorantes dispersos de los tipos E, SE y S con un muestrario completo que indica la solidez y los procesos adecuados de cada color, y cada lote incluye un informe de análisis y una muestra estándar sellada. Si tu teñido a alta temperatura y alta presión sale más claro de lo esperado, tiene diferencias entre capas interiores y exteriores o pierde color después del lavado, cuéntanos las especificaciones de la fibra, el tipo de equipo, la curva de proceso y el color que buscas, y la unidad de negocio de colorantes textiles te dará recomendaciones sobre la elección del colorante y sobre el proceso, y preparará muestras. Para conocer las formas de colaboración, visita hongda-chem.com, haz clic en "Become a strategic partner" y escríbenos por WhatsApp o WeChat.