¿Qué problemas de calidad frecuentes provoca la mala dispersión de los pigmentos industriales?
La mala dispersión de un pigmento se manifiesta directamente como baja fuerza de color, diferencias de color entre lotes, flotación y veteado, granos y motas, pérdida de brillo y engrosamiento o sedimentación en almacén. La raíz de estos problemas no está en el color en sí, sino en si las partículas de pigmento fueron humectadas, desaglomeradas y estabilizadas correctamente.
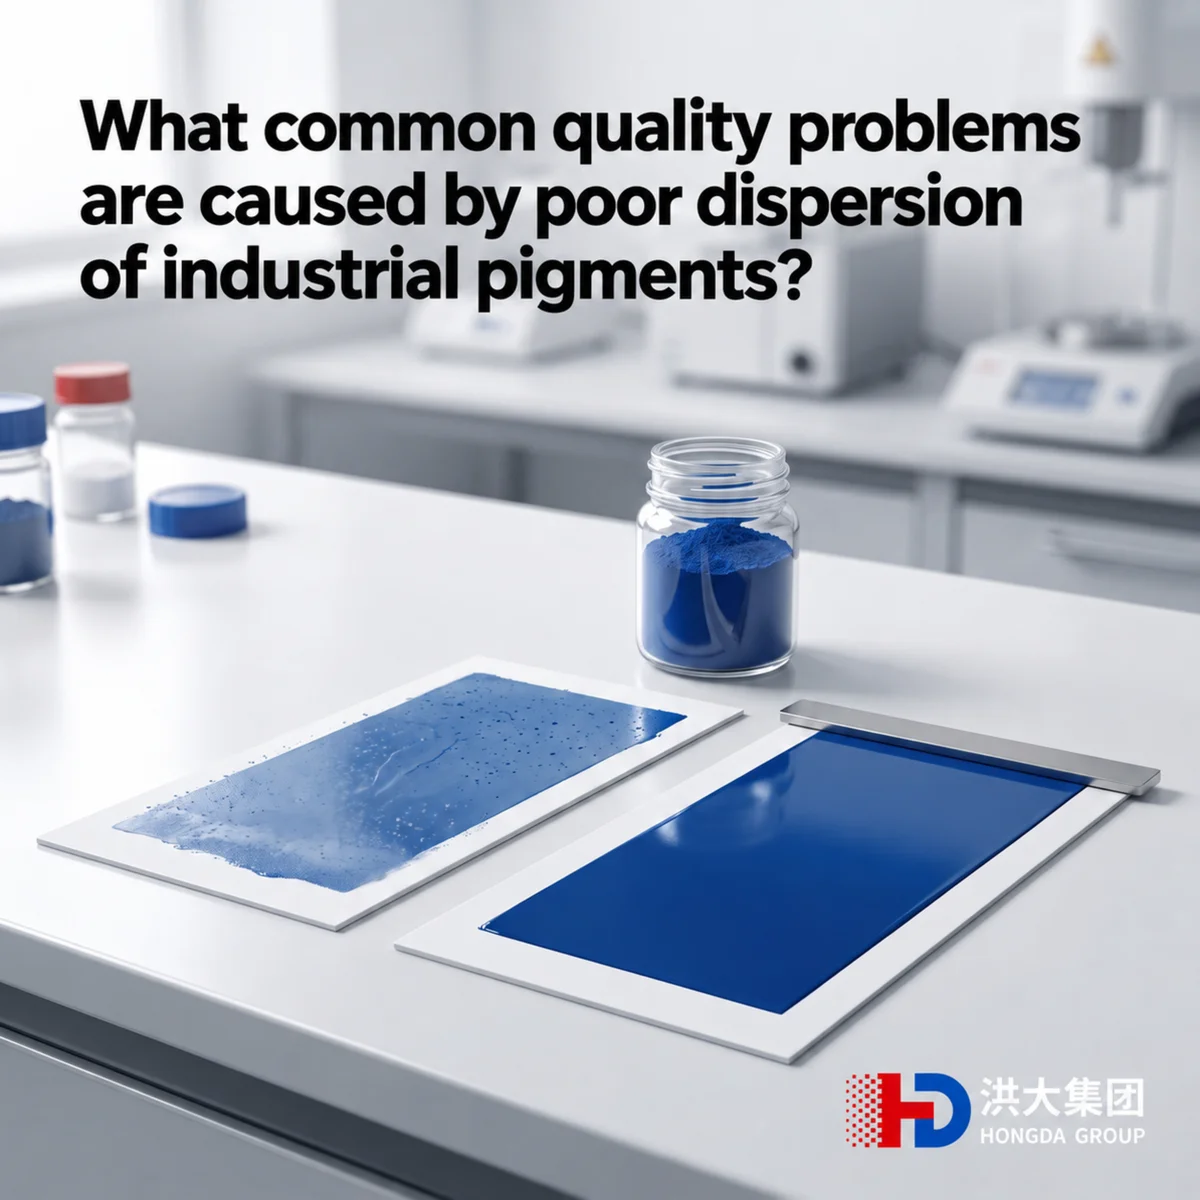
Un lote de esmalte industrial azul aprobó todas las pruebas de laboratorio a escala de banco, pero al escalarlo al tanque de producción la fuerza de color salió baja, y solo agregando más pigmento se logró llevar el color al estándar, con el costo fuera de presupuesto. Aplicado por aspersión sobre el equipo del cliente, la superficie mostró veteado y granos finos, y el brillo quedó un escalón por debajo de la placa de referencia. El cliente rechazó el lote y exigió la causa. La fórmula, el lote de pigmento y los parámetros de proceso no habían cambiado; lo que cambió fue la dispersión. La prueba de banco se hizo en un molino de perlas de laboratorio, y el equipo y el tiempo de dispersión de la línea de producción nunca llegaron a separar el pigmento.
¿Qué problemas de calidad frecuentes provoca la mala dispersión de los pigmentos industriales? La mala dispersión se manifiesta directamente como baja fuerza de color, diferencias de color entre lotes, flotación y veteado, granos y motas, pérdida de brillo, y engrosamiento o sedimentación tras el almacenamiento. La raíz de estos problemas no está en el color en sí, sino en si las partículas de pigmento fueron humectadas por completo, desaglomeradas y mantenidas estables.
El pigmento sale de fábrica en polvo, y las partículas de ese polvo no son partículas primarias individuales, sino aglomerados y agregados formados por muchas partículas primarias unidas. Dispersar significa abrir esos grumos en el sistema de resina o solvente, distribuir las partículas primarias de la forma más uniforme posible y evitar que vuelvan a agruparse durante el almacenamiento y el uso posteriores. Color, poder cubriente, transparencia, brillo y estabilidad en almacén dependen todos de lo bien que se haga ese paso. Tres etapas son indispensables: la humectación sustituye el aire adsorbido en la superficie del pigmento por el medio líquido y lo deja penetrar en los grumos; la desaglomeración usa la fuerza mecánica del equipo de molienda para romper los grumos en partículas más pequeñas; la estabilización deja que el agente humectante y dispersante se adsorba sobre la nueva superficie expuesta del pigmento e impida la reaglomeración por repulsión de cargas o impedimento estérico. Si cualquiera de las tres falla, el esfuerzo de las otras dos se deshace en almacén o en la aplicación. El tamaño de partícula decide la fuerza de color, la transparencia y el brillo: a igual peso de pigmento, cuanto más fina es la dispersión, mayor es la superficie total de partícula, más completa la absorción y dispersión de la luz y mayor la fuerza de color, y los pigmentos transparentes ganan además transparencia. Una dispersión gruesa no solo baja la fuerza, sino que deja partículas gruesas sobresaliendo de la superficie de la película, que dispersan la luz y reducen el brillo. Por eso la misma fórmula da un color y un aspecto totalmente distintos según el estado de dispersión.
Los siguientes problemas se repiten en recubrimientos, tintas y coloración de plásticos; parecen defectos distintos, pero rastreados hasta la raíz suelen ser el mismo. Fuerza de color insuficiente y diferencias entre lotes: un pigmento poco disperso solo entrega parte de su capacidad colorante, de modo que la carga de pigmento de la fórmula parece suficiente mientras el color nunca llega al estándar; agregar pigmento acerca el color a mayor costo, y el lote siguiente, dispersado de forma ligeramente distinta, vuelve a moverse, así que muchas diferencias entre lotes son diferencias de grado de dispersión y no del pigmento en sí. Flotación y veteado: en recubrimientos, cuando dos o más pigmentos difieren en estado de dispersión, tamaño de partícula y densidad, se separan tras la aplicación, uno flota a la superficie y otro se hunde, y la película muestra patrones de color desiguales o un tono general que no coincide con el del envase; es el problema de dispersión clásico de los recubrimientos de varios pigmentos.
Granos, motas y poros: los grumos que nunca se abrieron son partículas visibles en la película de pintura o de tinta, sobre todo en películas delgadas y productos de alto brillo, y las partículas gruesas también pueden rayar el recubrimiento durante la aplicación o interferir en la formación de película al secar, dejando cráteres y poros que el cliente ve a primera vista y que suelen llevar directamente al rechazo. Pérdida de brillo y velo: cuanto más gruesas las partículas, más rugosa la superficie de la película, más dispersa la reflexión y menor el brillo, de modo que los esmaltes industriales y las tintas de alto brillo tienen las exigencias de finura más estrictas, y una dispersión apenas deficiente baja de forma visible el brillo y la nitidez de imagen, dejando el color velado y apagado. Motas y rayas en plásticos: en la coloración de plásticos, la mala dispersión aparece como motas, rayas y profundidad de tono desigual en la superficie de la pieza, y en película y fibra los grumos tapan las mallas o rompen los filamentos y alteran la producción; como la cizalla y el tiempo de residencia en el procesado de plásticos son limitados, la dispersabilidad propia del pigmento y la calidad del masterbatch son decisivas aquí. Engrosamiento y sedimentación en almacén: un pigmento que se abrió durante la dispersión pero no quedó bien estabilizado se reagrupa en el almacenamiento, lo que se ve como finura más gruesa, viscosidad en aumento y cambio de color, y en casos graves como sedimento duro; el cliente abre el envase y encuentra un producto distinto del que salió de fábrica, y la raíz de esa queja es de nuevo la dispersión, solo que retardada.
Detrás de la mala dispersión hay tres grupos de causas. El propio pigmento: cuanto más finas son las partículas primarias y mayor su energía superficial, más compactos son los grumos que forman y más difíciles de dispersar; el tratamiento superficial cambia la compatibilidad entre pigmento y medio, de modo que un grado bien tratado humecta rápido y se dispersa con poco esfuerzo, mientras que un pigmento de alta absorción de aceite necesita más agente humectante y dispersante y más tiempo de molienda, y elegir un grado compatible con el sistema y fácil de dispersar es la forma de reducir problemas desde el origen. La fórmula: el agente humectante y dispersante debe corresponder a la superficie del pigmento y al sistema de resina, ya que los pigmentos orgánicos e inorgánicos necesitan dispersantes distintos y los sistemas base agua y base solvente también difieren; con poca cantidad no estabiliza y con demasiada perjudica las propiedades de la película, y la dosis de dispersante se calcula normalmente a partir del área superficial específica del pigmento y no por simple relación de peso. El proceso: los molinos de perlas de laboratorio y los dispersores de producción entregan cizallas distintas, así que una prueba de banco aprobada no garantiza un escalado aprobado; un tiempo de molienda insuficiente, una temperatura excesiva que desactiva la resina o el dispersante, y la adición del pigmento de una sola vez con una premezcla desigual impiden que la dispersión alcance el objetivo, y por eso el proceso de dispersión debe revalidarse a escala en lugar de copiar los parámetros de banco.
Para juzgar si la dispersión es adecuada se usan cuatro comprobaciones: medir la finura con un grindómetro para ver si quedan partículas gruesas; comparar la fuerza de color rebajando muestra y estándar en la misma proporción y juzgando la profundidad de tono; hacer extendidos y pruebas de frotado para observar flotación, veteado y brillo; y correr pruebas de estabilidad en almacén para seguir finura, viscosidad y color tras un tiempo de reposo. Solo cuando las cuatro aprueban la dispersión está realmente lograda. Muchos problemas de dispersión pueden evitarse en la etapa de selección: preferir grados de pigmento con tratamiento superficial y fácil dispersión; en líneas con equipo de dispersión limitado, considerar preparaciones de pigmento predispersas o pastas y ceder el paso de dispersión a una etapa especializada; y exigir al proveedor que garantice tamaño de partícula y propiedades superficiales consistentes entre lotes, porque el proceso de dispersión se ajusta a las características del pigmento y, cuando el pigmento cambia, el proceso tiene que cambiar con él. Cuando en Hongda suministramos pigmentos a clientes de recubrimientos, tintas y plásticos, recomendamos grados según el sistema y el equipo de dispersión del cliente y aportamos datos de dispersabilidad, para que el proceso de dispersión quede bien desde la primera vez.
¿Cuál es la causa más común de que la dispersión apruebe en banco y falle en producción? Las diferencias de cizalla del equipo y de tiempo de molienda: los molinos de perlas de laboratorio suelen dispersar con más eficiencia que el equipo de producción, así que copiar directamente los parámetros de banco produce una dispersión insuficiente, y finura, fuerza de color y estabilidad en almacén deben revalidarse en el escalado. ¿Aumentar la dosis de dispersante corrige la mala dispersión? Solo cuando el dispersante realmente faltaba: el exceso perjudica la resistencia al agua y la adherencia de la película y no compensa una cizalla insuficiente del equipo ni un pigmento intrínsecamente difícil de dispersar, así que primero se busca la causa y después se ajusta la dosis. ¿Vale la pena usar preparaciones de pigmento predispersas y pastas? Mucho, en líneas con capacidad de dispersión limitada, alta exigencia de consistencia entre lotes o muchas variantes de color: la dispersión ya la completó una etapa especializada, la línea solo tiene que mezclar, y la fuerza de color y la consistencia entre lotes quedan mejor aseguradas, a un precio unitario superior al del pigmento en polvo.
Hongda Group fabrica pigmentos orgánicos, pigmentos inorgánicos y dióxido de titanio en Ningbo y exporta a más de treinta países, con productos ampliamente usados en recubrimientos, tintas y coloración de plásticos. Si su línea sufre problemas de diferencias de color, veteado o granos, cuéntenos su sistema y su equipo de dispersión y revisaremos juntos dónde todavía pueden mejorarse la selección del pigmento y el proceso de dispersión. Para conocer las formas de colaboración, visite hongda-chem.com y haga clic en "Become a strategic partner".