O que são antioxidantes para plásticos e por que os produtos plásticos precisam deles?
Antioxidantes para plásticos são aditivos incorporados ao polímero para interromper a reação em cadeia do envelhecimento termo-oxidativo. Eles protegem o fundido contra a degradação durante o processamento e retardam a fragilização, o amarelecimento e as trincas durante a estocagem e o uso. São usados em quantidades muito pequenas, mas decidem quanto tempo um produto plástico vai durar.
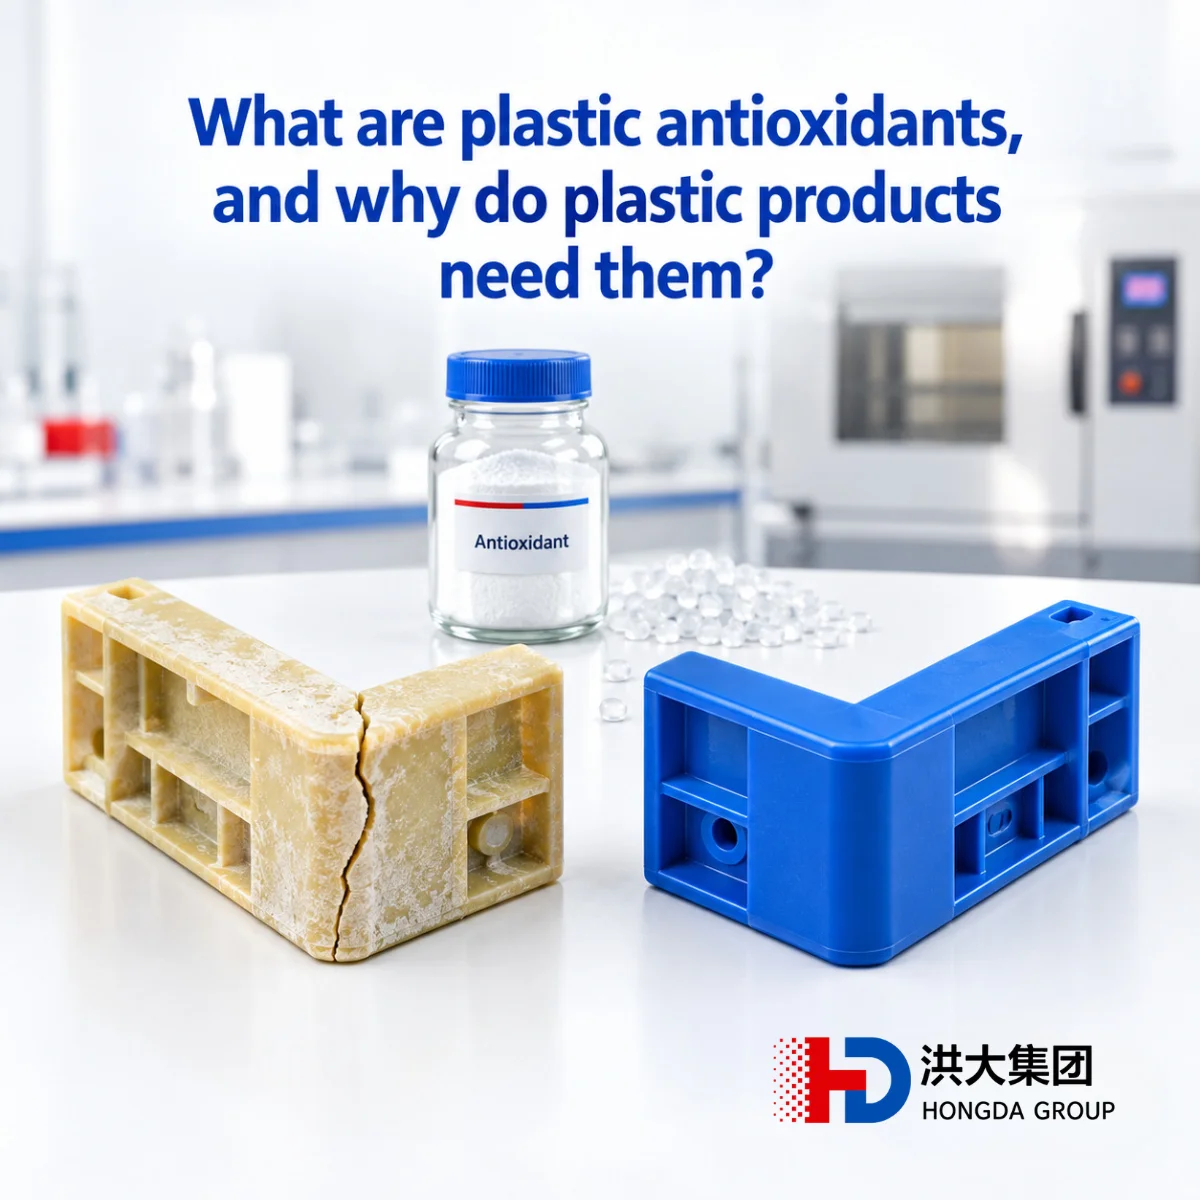
Uma injetora produzia caixas de polipropileno para um cliente de logística. Para controlar custos, a fábrica misturou ao material virgem uma parte de galhos de injeção e moído de refugo e, como havia instalado um molde novo, também subiu um pouco a temperatura do cilindro. Na inspeção final, dimensões, cor e impacto por queda de peso foram todos aprovados. Passado um verão, as caixas no armazém do cliente começaram a falhar em lotes: os cantos se partiam inteiros quando movidos pela empilhadeira, e a superfície amarelava e soltava pó ao menor toque. O cliente exigiu o recolhimento total e apresentou um pedido de indenização. O grau da resina e o masterbatch de cor continuavam os mesmos. O que havia mudado era o histórico térmico que o polipropileno sofreu no estado fundido, e a pequena dose de antioxidante que o protegia na formulação já tinha se esgotado havia tempo no processamento repetido.
O que são antioxidantes para plásticos e por que os produtos plásticos precisam deles? Antioxidantes para plásticos são aditivos adicionados ao polímero para interromper a reação em cadeia do envelhecimento termo-oxidativo. No processamento, impedem que o fundido se degrade; na estocagem e no uso, retardam a fragilização, o amarelecimento e as trincas. A dosagem é muito pequena, mas define por quanto tempo uma peça plástica pode ser usada.
O momento mais perigoso para um polímero acontece antes de a peça ser moldada, dentro do cilindro: mais de 200 °C, o forte cisalhamento da rosca e o pouco oxigênio dissolvido no fundido bastam para iniciar a oxidação em poucos minutos. A peça sai da fábrica com aparência normal, enquanto suas cadeias moleculares já estão danificadas. A reação em cadeia por radicais livres se acelera sozinha depois que começa. O calor e o cisalhamento quebram as cadeias do polímero e geram radicais alquila. Um radical alquila que encontra oxigênio vira imediatamente um radical peroxila; este retira um átomo de hidrogênio de uma cadeia vizinha, forma um hidroperóxido e deixa para trás um novo radical alquila. O pior é que o hidroperóxido é muito instável e, com o calor, se decompõe em novos radicais, multiplicando a velocidade da reação. Essa é a marca do envelhecimento termo-oxidativo: no início quase nada muda à vista e, depois de um ponto crítico, as propriedades despencam em muito pouco tempo. Cisão de cadeia e reticulação são dois modos de falha bem diferentes. A oxidação afeta cada polímero de um jeito. No polipropileno, os átomos de carbono terciário da cadeia são os mais atacados e predomina a cisão: a massa molar cai, o índice de fluidez sobe, a peça fica quebradiça e a resistência ao impacto despenca, exatamente o que aconteceu com as caixas do início. O polietileno tende mais à reticulação: o índice de fluidez cai, surgem géis e olhos de peixe no filme soprado, e a superfície do filme fica áspera e rasga com facilidade.
As consequências do envelhecimento termo-oxidativo se distribuem em três fases do ciclo de vida da peça, e quanto mais tarde aparecem, maior o custo. No processamento surgem a variação do índice de fluidez, os géis e a mudança de cor: na extrusão e na injeção, um fundido mal protegido muda de viscosidade o tempo todo, os parâmetros precisam ser reajustados logo depois de acertados, o filme apresenta olhos de peixe, a parede interna dos tubos sai áspera e as peças saem amareladas. Pelo menos nessa fase os problemas podem ser detectados e barrados na fábrica. Na estocagem e no uso surgem o amarelecimento, a fragilização e o microfissuramento da superfície: a peça continua recebendo calor no armazém e em serviço, o antioxidante restante é consumido aos poucos e, quando acaba, a fragilização e as trincas aparecem de uma vez. Essas falhas costumam surgir meses depois da entrega, são as mais difíceis de rastrear e trazem as reclamações mais pesadas. Com material reprocessado e processamento repetido, a proteção se esgota antes da hora. Antioxidantes são aditivos de sacrifício: cada radical capturado e cada peróxido decomposto consomem uma parte deles. Galhos, moído de refugo e resina reciclada já passaram por mais de um histórico térmico, e a capacidade de proteção que resta costuma ser baixa. Misturá-los na proporção sem repor antioxidante equivale a colocar uma parte de material já envelhecido num produto novo.
Pelo mecanismo de ação, os antioxidantes se dividem em duas grandes classes, cada uma interrompendo um elo diferente da reação em cadeia, e por isso a maioria das formulações usa as duas. Os fenóis impedidos são os antioxidantes primários mais usados e atuam capturando radicais. A molécula tem um átomo de hidrogênio ativo que é doado ao radical peroxila, convertendo-o em hidroperóxido, enquanto o próprio fenol forma um radical fenoxila estável, e a reação em cadeia para ali. O hidroperóxido formado continua sendo um risco, e é disso que os antioxidantes secundários cuidam. Nossa linha Chemtechnox de fenóis impedidos inclui os graus 1010, 1076, 1098 e 3114. Os antioxidantes secundários do tipo fosfito e tioéster decompõem os hidroperóxidos em produtos estáveis e impedem que eles gerem novos radicais. Os fosfitos são muito eficientes na temperatura de processamento, protegem principalmente o fundido e reduzem a mudança de cor no processo; os tioésteres têm melhor desempenho no envelhecimento térmico prolongado e são comuns em peças que precisam resistir ao calor por muito tempo. Na nossa linha, os fosfitos são o 168 e o 626, e o tioéster é o 300. As misturas funcionam melhor que um antioxidante isolado graças à sinergia: o primário captura radicais, o secundário elimina peróxidos e, trabalhando juntos, o primário se consome mais devagar, de modo que o resultado geral supera com folga o da mesma dosagem de qualquer um deles sozinho. Oferecemos dois produtos combinados, o 215 e o 900, para que você dispense a pesagem de dois pós separados na fábrica e a proporção fique mais estável de lote para lote.
Três condições são as mais fáceis de esquecer na hora de escolher um antioxidante. A primeira é a combinação de polímero, temperatura de processamento e temperatura de uso. O polipropileno precisa de mais proteção que o polietileno, e náilon, ABS e poliéster têm cada um seus graus adequados. Quanto maior a temperatura de processamento e mais longo o tempo de residência, maior a necessidade de antioxidante secundário; peças que trabalham por muito tempo em temperatura elevada, como tubos de água quente, também precisam de um tioéster para estabilidade térmica de longo prazo. A segunda é o amarelecimento por gases em peças claras. Ao se oxidarem, os fenóis impedidos podem formar quinonas coloridas. O escapamento das empilhadeiras e os aquecedores a gás dos armazéns emitem óxidos de nitrogênio, e peças brancas ou claras estocadas nesse ambiente desenvolvem o que o setor chama de amarelecimento por gases. Na escolha para produtos claros é preciso considerar isso e cuidar das condições de estocagem. A terceira é a interação com outros aditivos e pigmentos. Na formulação, o antioxidante convive com estabilizantes de luz, retardantes de chama, pigmentos e cargas. Alguns pigmentos e cargas adsorvem o antioxidante ou trazem impurezas metálicas que favorecem a oxidação, e tioésteres usados junto com certos estabilizantes de luz de amina impedida podem se enfraquecer mutuamente.
Depois da aprovação na inspeção final, ainda restam três validações. Os métodos usuais são estes: medir o índice de fluidez e o índice de amarelecimento depois de várias extrusões para avaliar a estabilidade no processamento; medir o tempo de indução oxidativa por calorimetria exploratória diferencial para comparar a capacidade antioxidante restante; e colocar corpos de prova numa estufa de envelhecimento térmico e registrar o tempo até a fragilização para avaliar a resistência ao calor no longo prazo. Em formulações com material reciclado, faça os três testes na proporção real de mistura.
Quanto mais antioxidante, melhor? Só até certo ponto. Acima da dosagem necessária, o ganho de desempenho é limitado e o custo continua subindo; além disso, o excesso de antioxidante pode migrar para a superfície da peça e causar eflorescência, prejudicando impressão, colagem e aparência. A dosagem certa deve ser definida com testes de extrusão múltipla e envelhecimento térmico. É preciso repor antioxidante ao usar material reciclado? Normalmente, sim. O reciclado já passou por processamento e uso, e boa parte do antioxidante original já foi consumida. A quantidade a adicionar deve ser definida pela proporção de reciclado, pela origem dele e pelo tempo de indução oxidativa medido, porque estimativas baseadas só na experiência ficam curtas com facilidade. O antioxidante pode substituir o estabilizante UV? Cada um combate uma fonte diferente de envelhecimento. O antioxidante atua principalmente contra o envelhecimento causado por calor e oxigênio, enquanto a foto-oxidação provocada pela radiação ultravioleta exige absorvedores UV e estabilizantes de luz de amina impedida. Produtos para uso externo precisam dos dois sistemas trabalhando juntos, e nossa linha Chemtechsorb oferece os dois tipos de estabilizante de luz.
O Hongda Group fabrica e exporta produtos químicos em Ningbo desde 1992 e vende para mais de trinta países. Nossos antioxidantes Chemtechnox cobrem a estabilização no processamento e a estabilidade térmica de longo prazo de PE, PP, PA, PVC, ABS e poliéster. Se as suas peças estão amarelando, ficando quebradiças ou mostrando variação do índice de fluidez, ou se você pretende aumentar a proporção de material reciclado, conte-nos o seu polímero, as condições de processamento e o ambiente de uso, e vamos definir juntos o sistema antioxidante adequado. Para conhecer as formas de parceria, visite hongda-chem.com e clique em "Become a strategic partner".