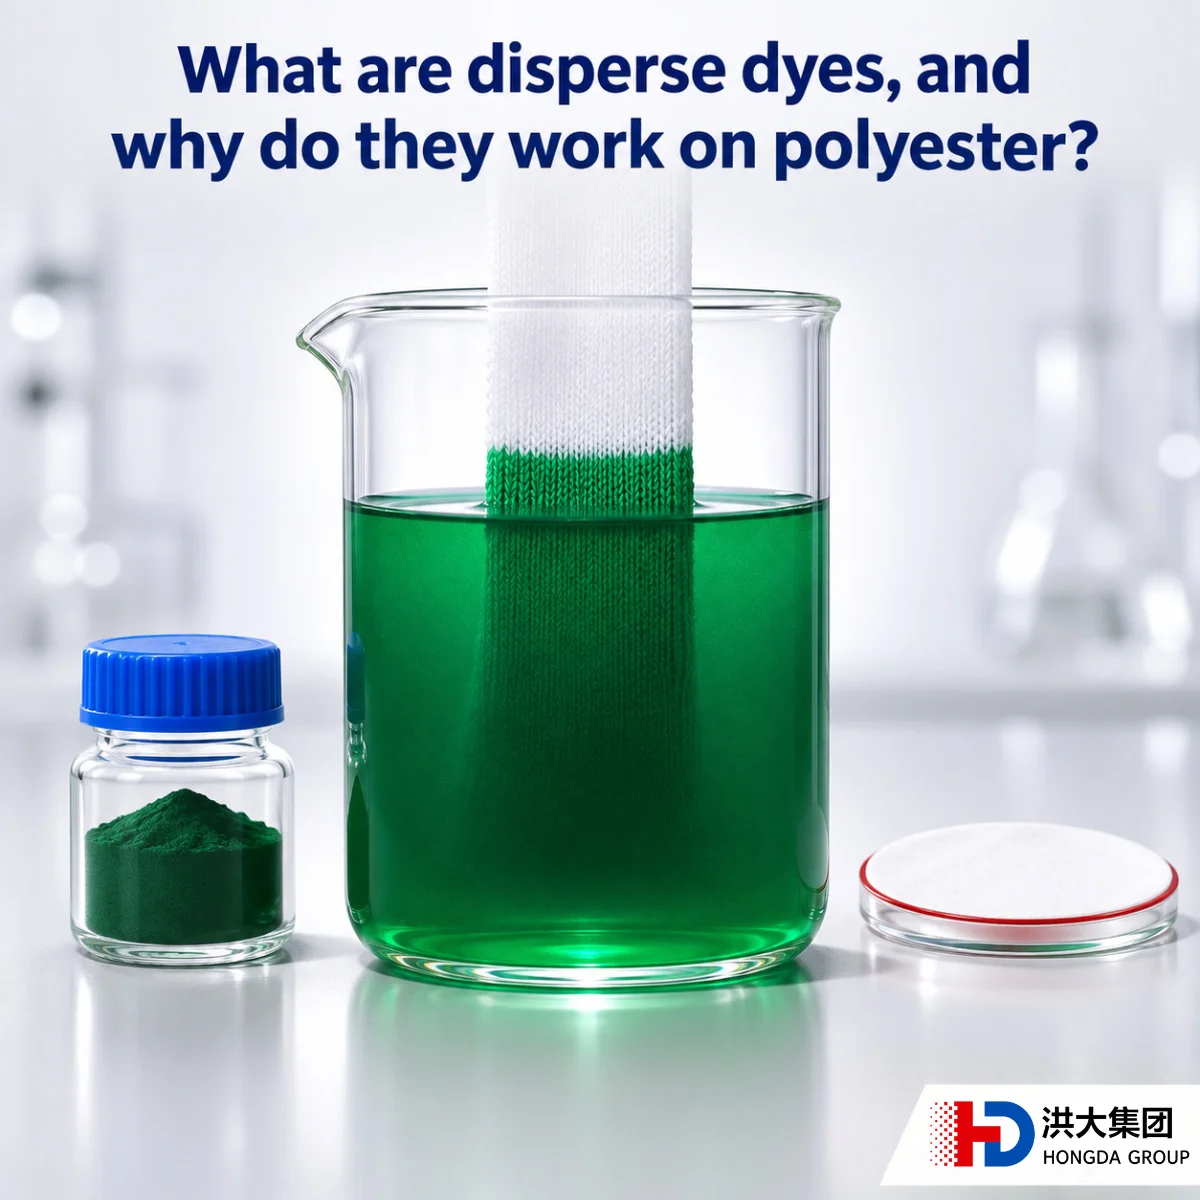
O que são corantes dispersos e por que eles tingem o poliéster?
Corantes dispersos são corantes não iônicos quase insolúveis em água. A fibra de poliéster não tem grupos iônicos capazes de se ligar a um corante, e a sua estrutura é compacta e hidrofóbica, então os corantes solúveis em água não conseguem se fixar. Os corantes dispersos ficam em suspensão no banho como partículas finas com a ajuda de um dispersante; em alta temperatura, quando as cadeias moleculares da fibra se soltam, eles se dissolvem dentro dela e, ao esfriar, ficam presos no seu interior.
Uma malharia no sul da Ásia, que sempre tinha trabalhado com algodão e viscose, fechou o seu primeiro pedido de tecido de poliéster para roupa esportiva, com prazo de entrega apertado. A tinturaria fez a amostra como de costume, com um preto disperso de preço baixo. A amostra parecia aceitável, mas quando a produção saiu da máquina de tingimento em alta temperatura e alta pressão, o tecido estava coberto de pequenos pontos de cor, o toque estava áspero e vários rolos tinham intensidades diferentes. A tinturaria removeu a cor e tingiu de novo, e os pontos continuaram lá. O lote inteiro ficou fora dos critérios de aceitação, o pedido foi devolvido, e a malharia perdeu o tecido e o cliente. Quando o técnico do fornecedor analisou o caso, o problema estava na dispersão do corante e na curva de processo da tinturaria: o corante não se dispersou bem na máquina, a temperatura subiu rápido demais e as partículas se acumularam na superfície do tecido antes que as moléculas do corante tivessem tempo de entrar na fibra. Poliéster e algodão são tingidos por princípios completamente diferentes, e a tinturaria perdeu o seu primeiro pedido de poliéster ao aplicar o que sabia sobre algodão.
O que são corantes dispersos e por que eles tingem o poliéster? Corantes dispersos são corantes não iônicos quase insolúveis em água. A fibra de poliéster não tem grupos iônicos capazes de se ligar a um corante, e a sua estrutura é compacta e hidrofóbica, então os corantes solúveis em água não conseguem se fixar. Os corantes dispersos ficam em suspensão no banho como partículas finas com a ajuda de um dispersante; em alta temperatura, quando as cadeias moleculares da fibra se soltam, eles se dissolvem dentro dela e, ao esfriar, ficam presos no seu interior.
A estrutura do poliéster deixa a maioria dos corantes do lado de fora. As cadeias moleculares do poliéster não têm grupos capazes de reagir com um corante ou de formar ligações iônicas com ele, como os grupos hidroxila do algodão ou os grupos amino da lã. A fibra é muito cristalina, as cadeias são bem compactadas e a superfície é hidrofóbica, então a água tem dificuldade para entrar, e os corantes dissolvidos nela, mais ainda. Corantes reativos, diretos e ácidos trabalham na água graças aos seus grupos solúveis; no poliéster, ficam apenas na superfície da fibra e saem na primeira lavagem. Para tingir o poliéster, é preciso um corante que se dissolva dentro da própria fibra e se mantenha ligado a ela por forças intermoleculares, e esse é o corante disperso.
Três propriedades dos corantes dispersos resolvem as três dificuldades do poliéster. Moléculas pequenas e sem carga, que entram nos espaços da fibra. Os corantes dispersos têm peso molecular relativamente baixo e não levam grupos solubilizantes como o grupo sulfônico, então são não iônicos no conjunto. Quimicamente, eles se parecem com o poliéster e, em alta temperatura, conseguem se dissolver nas regiões amorfas da fibra, como um soluto num solvente, formando uma solução sólida dentro dela. Corante e fibra ficam unidos por forças de van der Waals e ligações de hidrogênio, sem ligação química, por isso o tingimento é reversível; vale guardar esse ponto para quando falarmos de solidez, mais adiante. Quase insolúveis em água, mantidos em suspensão por um dispersante. Um corante que não se dissolve em água não pode ser preparado em solução como um reativo. Antes de sair da fábrica, os corantes dispersos comerciais são moídos e processados com dispersantes até formar partículas finas que, na água, criam uma dispersão estável, em que as partículas ficam suspensas sem decantar. No banho, sempre há uma quantidade muito pequena de corante dissolvido em forma de moléculas isoladas. A fibra absorve continuamente essa pequena fração dissolvida, as partículas continuam se dissolvendo para repô-la, e é assim que o tingimento avança. Um corante com dispersão ruim se aglomera na máquina, e surgem os pontos de cor que a tinturaria da história do início encontrou. A alta temperatura solta as cadeias da fibra e abre a porta. Em temperatura ambiente, as cadeias moleculares do poliéster quase não se movem, e o corante não consegue entrar. Quando a temperatura passa da transição vítrea da fibra, as cadeias das regiões amorfas começam a se mover, abrem-se espaços momentâneos entre os segmentos, e as moléculas de corante se difundem por eles. Quanto maior a temperatura, mais rápida a difusão; ao esfriar, as cadeias voltam a se fechar e o corante fica selado lá dentro. Todo processo de tingimento de poliéster consiste em criar essa janela de alta temperatura e controlar para que o corante entre de forma uniforme enquanto ela está aberta.
Alta temperatura, termosol e carreador: três caminhos com o mesmo mecanismo. O tingimento em alta temperatura e alta pressão é o mais comum: numa máquina fechada, o banho é aquecido acima do ponto de ebulição da água e mantido sob pressão por um tempo determinado; as cadeias se soltam por completo, e o corante dá tons profundos e uniformes. Serve para fibra solta, fio e todo tipo de tecido plano e de malha. O processo termosol é usado no tingimento contínuo por foulardagem: o tecido é impregnado com o banho, secado e depois tratado por pouco tempo com calor seco a uma temperatura ainda mais alta, quando o corante sublima e passa direto para a fibra. É eficiente e combina com grandes volumes de tecido em aberto. O tingimento com carreador adiciona, à pressão atmosférica, um auxiliar que incha a fibra e reduz a temperatura necessária para tingir. É usado principalmente em misturas de poliéster e lã ou onde não há equipamento de alta temperatura, mas o odor e os resíduos do carreador exigem tratamento extra. Os equipamentos dos três métodos são muito diferentes, mas o princípio é o mesmo: abrir a fibra, deixar o corante entrar e depois prendê-lo lá dentro.
Os tipos E, SE e S definem em que condições cada corante funciona bem. Os corantes dispersos se dividem em três tipos, conforme a solidez à sublimação e o tamanho da molécula. O tipo E tem moléculas pequenas, se difunde rápido e iguala bem, mas a solidez à sublimação é menor; serve para tons claros e médios que exigem boa igualização e para processos em temperaturas mais baixas. O tipo S tem moléculas grandes e alta solidez à sublimação e à migração térmica; serve para tons escuros, para o processo termosol e para tecidos que depois passam por termofixação em alta temperatura, mas iguala pior e exige um processo mais controlado. O tipo SE fica entre os dois, equilibra igualização e solidez e é o de uso mais amplo. Ao combinar cores, escolha corantes do mesmo tipo para que as velocidades de esgotamento fiquem próximas e a cor saia uniforme; misturar tipos é a causa mais comum de tingimento manchado e de baixa reprodutibilidade. Como diferenciar e escolher entre os três tipos é assunto para outro artigo.
Na compra de corantes dispersos, além da cor, confira quatro propriedades. Dispersão e estabilidade da dispersão. É a propriedade que diferencia os corantes dispersos de qualquer outra classe. Você pode conferi-la com um teste de filtração: prepare o banho na concentração do processo, mantenha-o por um tempo em alta temperatura, filtre e veja se ficam partículas ou pontos de corante no papel de filtro. Corantes com baixa estabilidade de dispersão voltam a se aglomerar quando a temperatura sobe e quando se adiciona sal, o que aparece como diferença de tom entre partidas, pontos de cor e depósitos nas paredes internas da máquina. A finura da moagem e a proporção de dispersante de cada corante comercial definem essa propriedade, e a mesma cor de origens diferentes pode variar muito. Montagem e igualização. A montagem indica quanto a cor continua escurecendo quando se aumenta a quantidade de corante. Um corante com montagem ruim para de escurecer a partir de certa concentração, e os tons escuros só saem colocando mais corante, com mais corante superficial, solidez pior e custo maior. A igualização mostra se o corante sobe de forma estável enquanto a temperatura aumenta e se, depois do tingimento, as irregularidades se corrigem por migração. Faça as amostras com a velocidade de aquecimento, o tempo de patamar e a relação de banho da produção, e a amostra e a produção vão bater. Solidez, principalmente à sublimação e à migração térmica. Os corantes dispersos não têm ligação química com a fibra, então em alta temperatura podem sair dela de novo; é daí que vêm a sublimação e a migração térmica. Termofixação, prensagem, revestimento e laminação envolvem altas temperaturas, e um corante com solidez insuficiente pode manchar outros tecidos ou migrar para o revestimento. Teste a solidez à sublimação, à lavagem, à fricção e à luz pelos métodos da série ISO 105, e avalie os resultados nas temperaturas reais de acabamento do seu tecido; os valores típicos de uma ficha técnica servem só como primeiro filtro. Tons escuros e fluorescentes exigem mais solidez e precisam ser confirmados à parte. Desempenho após a lavagem redutora e força de cada lote. No fim do tingimento, sempre sobra na superfície da fibra um pouco de corante que não entrou, e ele precisa ser removido com uma lavagem redutora; caso contrário, a solidez a úmido e a solidez à fricção caem. Um bom corante mantém o tom estável depois da lavagem redutora, deixa pouco corante superficial e facilita a limpeza. A consistência de força e de tonalidade entre lotes pesa do mesmo jeito: os corantes comerciais precisam ser padronizados antes de sair da fábrica para que todo lote tenha a mesma força; caso contrário, cada lote novo obriga a refazer as amostras. Cada lote dos nossos corantes dispersos vem com laudo de análise, as cores principais têm amostras padrão lacradas e o nosso mostruário traz a solidez e os processos indicados para cada cor, para você comparar item por item na escolha e no recebimento.
Dá para usar corantes dispersos em algodão ou em outras fibras? Os corantes dispersos tingem ao se dissolver em fibras hidrofóbicas, então quase não têm afinidade com fibras hidrofílicas como algodão, linho e viscose, e o pouco que se deposita sai na lavagem. Eles servem para poliéster, acetato, náilon e algumas fibras elásticas. Misturas de poliéster e algodão precisam de corantes dispersos para uma fibra e de corantes para algodão para a outra, normalmente em dois banhos ou em banho único em duas etapas. Por que a mesma cor deixa de bater nos tons escuros quando muda o lote ou o fornecedor? Cada fabricante padroniza a força dos seus corantes dispersos antes do envio, cada origem tem o seu próprio padrão e também pode haver variação entre lotes; as diferenças de dispersão e de montagem se ampliam nos tons escuros. Ao trocar de lote ou de fornecedor, faça amostras lado a lado com a mesma receita e o mesmo processo, compare força e tonalidade e só então decida se ajusta a dosagem. O tecido de poliéster tingido mudou de cor depois da termofixação. A culpa é do corante? O mais provável é sublimação ou migração térmica. Em alta temperatura, os corantes dispersos podem sair da fibra de novo, e quando a termofixação é muito quente ou muito longa, os do tipo E e alguns do tipo SE mudam de tom ou mancham. Para tecidos que passam por termofixação em alta temperatura, escolha um tipo com alta solidez à sublimação e informe ao seu fornecedor de corantes a temperatura de acabamento, para que a escolha do corante combine com o processo.
A Hongda Group fabrica e exporta produtos químicos têxteis e colorantes em Ningbo desde 1992, vende para mais de trinta países e trabalha com mais de quinhentos distribuidores no mundo todo. Os nossos corantes dispersos vêm nos tipos E, SE e S, com mostruário completo que traz a solidez e os processos indicados para cada cor; cada lote acompanha laudo de análise e amostra padrão lacrada, e a orientação de formulação e as amostras comparativas contra o seu padrão atual fazem parte da parceria desde o primeiro pedido. Se você está escolhendo corantes para tecidos de poliéster, ou investigando pontos de cor, diferenças entre partidas ou mudança de tom depois da termofixação, conte para nós o seu tecido, o processo, a temperatura de acabamento e a cor desejada, e a unidade de negócio de corantes têxteis vai recomendar as cores adequadas e enviar amostras. Para conhecer as formas de parceria, visite hongda-chem.com, clique em "Become a strategic partner" e fale conosco por WhatsApp ou WeChat.