Apa Itu Pewarna Dispersi, dan Mengapa Pewarna Ini Bisa Mewarnai Poliester?
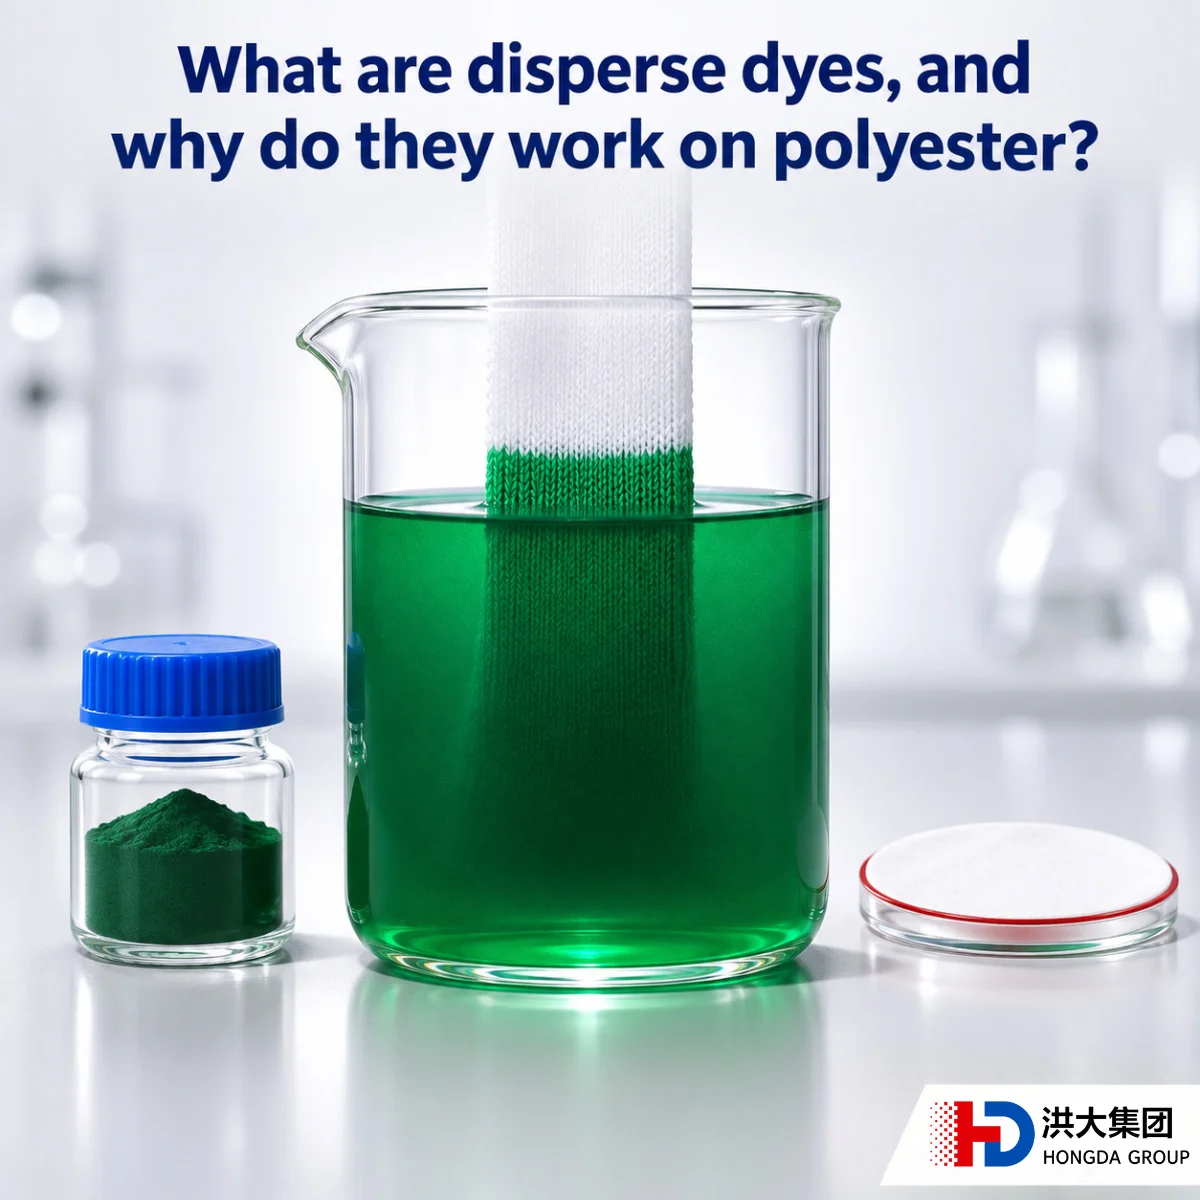
Pewarna dispersi adalah golongan pewarna nonionik yang hampir tidak larut dalam air. Serat poliester tidak memiliki gugus ionik yang bisa mengikat pewarna, dan strukturnya rapat serta hidrofobik, sehingga pewarna yang larut dalam air tidak bisa menempel. Pewarna dispersi melayang di dalam larutan celup sebagai partikel halus berkat zat pendispersi; pada suhu tinggi, saat rantai molekul serat merenggang, pewarna larut masuk ke dalam serat, lalu terkunci di dalamnya setelah suhu turun.
Sebuah pabrik rajut di Asia Selatan yang selama ini mengerjakan katun dan viskosa untuk pertama kalinya menerima pesanan kain poliester untuk pakaian olahraga, dengan tenggat pengiriman yang ketat. Pabrik celupnya membuat lab dip seperti biasa, memakai pewarna dispersi hitam yang murah. Lab dip-nya terlihat cukup baik, tetapi saat produksi keluar dari mesin celup suhu tinggi bertekanan tinggi, permukaan kain penuh bintik warna kecil, pegangannya kaku, dan beberapa gulungan kain berbeda tua mudanya. Warnanya dilunturkan lalu kain dicelup ulang, tetapi bintik warnanya tetap ada. Seluruh lot berada di luar standar penerimaan, pesanan dikembalikan, dan pabrik rajut itu kehilangan kainnya sekaligus pelanggannya. Ketika teknisi pemasok memeriksa kasus ini, masalahnya ada pada dispersi pewarna dan kurva proses pabrik celup: pewarna tidak terdispersi sempurna di dalam mesin, suhu dinaikkan terlalu cepat, dan partikel pewarna menggumpal di permukaan kain sebelum molekul pewarna sempat masuk ke dalam serat. Poliester dan katun dicelup dengan prinsip yang sama sekali berbeda, dan pabrik celup itu menggagalkan pesanan poliester pertamanya karena memakai pengalaman mencelup katun.
Apa Itu Pewarna Dispersi, dan Mengapa Pewarna Ini Bisa Mewarnai Poliester? Pewarna dispersi adalah golongan pewarna nonionik yang hampir tidak larut dalam air. Serat poliester tidak memiliki gugus ionik yang bisa mengikat pewarna, dan strukturnya rapat serta hidrofobik, sehingga pewarna yang larut dalam air tidak bisa menempel. Pewarna dispersi melayang di dalam larutan celup sebagai partikel halus berkat zat pendispersi; pada suhu tinggi, saat rantai molekul serat merenggang, pewarna larut masuk ke dalam serat, lalu terkunci di dalamnya setelah suhu turun.
Struktur serat poliester menahan sebagian besar pewarna di luar. Rantai molekul poliester tidak memiliki gugus yang bisa bereaksi atau membentuk ikatan ionik dengan pewarna, seperti gugus hidroksil pada katun atau gugus amino pada wol. Seratnya berkristalinitas tinggi, rantai molekulnya tersusun rapat dan permukaannya hidrofobik, sehingga air sulit masuk, apalagi pewarna yang larut di dalamnya. Pewarna reaktif, direk dan asam bekerja di dalam air berkat gugus larut airnya; pada poliester, pewarna ini hanya tinggal di permukaan serat dan hilang begitu dicuci. Untuk mewarnai poliester, dibutuhkan pewarna yang bisa larut ke dalam serat itu sendiri dan terikat padanya lewat gaya antarmolekul, dan pewarna itu adalah pewarna dispersi.
Tiga sifat pewarna dispersi menjawab tiga kesulitan poliester. Molekul kecil tanpa muatan yang bisa menyusup ke celah serat. Pewarna dispersi memiliki berat molekul yang relatif kecil dan tidak mengandung gugus pelarut air seperti gugus sulfonat, sehingga secara keseluruhan bersifat nonionik. Secara kimia, molekul seperti ini mirip dengan poliester, dan pada suhu tinggi bisa larut ke daerah amorf serat, seperti zat terlarut yang larut dalam pelarut, membentuk larutan padat di dalam serat. Pewarna dan serat terikat oleh gaya van der Waals dan ikatan hidrogen tanpa ikatan kimia, sehingga proses pencelupan bersifat reversibel; hal ini penting diingat saat membahas ketahanan luntur di bagian berikutnya. Hampir tidak larut dalam air, melayang berkat zat pendispersi. Pewarna yang tidak larut dalam air tidak bisa dibuat menjadi larutan seperti pewarna reaktif. Sebelum keluar pabrik, pewarna dispersi komersial digiling dan diolah bersama zat pendispersi menjadi partikel halus yang, di dalam air, membentuk dispersi stabil dengan partikel yang tetap melayang tanpa mengendap. Di dalam larutan celup selalu ada sedikit sekali pewarna yang larut dalam bentuk molekul tunggal. Serat terus menyerap bagian kecil yang larut ini, partikel terus larut untuk menggantinya, dan dengan cara itulah pencelupan berlangsung. Pewarna dengan dispersi buruk menggumpal di dalam mesin, dan muncullah bintik warna seperti yang dialami pabrik celup di awal cerita. Suhu tinggi merenggangkan rantai molekul serat dan membuka jalan masuk. Pada suhu ruang, rantai molekul poliester hampir tidak bergerak, sehingga pewarna tidak bisa masuk. Begitu suhu melewati suhu transisi gelas serat, rantai di daerah amorf mulai bergerak, celah sesaat terbuka di antara segmen rantai, dan molekul pewarna berdifusi masuk lewat celah itu. Makin tinggi suhunya, makin cepat difusinya; setelah suhu turun, rantai molekul merapat kembali dan pewarna terkunci di dalam serat. Pada dasarnya, setiap proses pencelupan poliester adalah menciptakan jendela suhu tinggi ini dan mengendalikan agar pewarna masuk secara merata selama jendela itu terbuka.
Suhu tinggi bertekanan, termosol dan carrier: tiga jalur dengan satu mekanisme. Pencelupan suhu tinggi bertekanan tinggi adalah cara yang paling umum: di dalam mesin celup tertutup, larutan celup dipanaskan di atas titik didih air dan dipertahankan di bawah tekanan selama waktu tertentu; rantai molekul merenggang sepenuhnya, dan pewarna menghasilkan warna yang tua dan rata. Cara ini cocok untuk serat lepas, benang, serta semua jenis kain tenun dan rajut. Metode termosol dipakai untuk pencelupan kontinu dengan padding: kain direndam-peras dalam larutan celup, dikeringkan, lalu dipanaskan sebentar dengan panas kering pada suhu yang lebih tinggi lagi, sehingga pewarna menyublim langsung ke dalam serat. Efisiensinya tinggi dan cocok untuk pemrosesan kain terbentang dalam volume besar. Metode carrier menambahkan zat bantu yang membuat serat menggembung pada tekanan atmosfer, sehingga suhu pencelupan yang dibutuhkan lebih rendah. Metode ini terutama dipakai untuk campuran poliester dan wol atau bila tidak ada mesin suhu tinggi, tetapi bau dan residu carrier memerlukan penanganan tambahan. Peralatan ketiga metode ini sangat berbeda, tetapi prinsipnya sama: buka seratnya, biarkan pewarna masuk, lalu kunci di dalamnya.
Tipe E, SE dan S menentukan dalam kondisi apa pewarna bekerja dengan baik. Pewarna dispersi dibagi menjadi tiga tipe menurut ketahanan sublimasi dan ukuran molekulnya. Tipe E bermolekul kecil, berdifusi cepat dan kerataannya baik, tetapi ketahanan sublimasinya lebih rendah; tipe ini cocok untuk warna muda dan sedang yang menuntut kerataan dan untuk proses bersuhu lebih rendah. Tipe S bermolekul besar, dengan ketahanan sublimasi dan migrasi termal yang tinggi; tipe ini cocok untuk warna tua, metode termosol dan kain yang nantinya melalui heat setting bersuhu tinggi, tetapi kerataannya kurang dan prosesnya harus dikendalikan lebih ketat. Tipe SE berada di antara keduanya, menyeimbangkan kerataan dan ketahanan luntur, dan paling luas pemakaiannya. Saat memadukan warna, pilih pewarna dari tipe yang sama agar laju penyerapannya mirip dan warnanya rata; mencampur tipe yang berbeda adalah penyebab paling umum warna belang dan hasil yang sulit diulang. Cara membedakan dan memilih ketiga tipe ini akan kami bahas dalam artikel lain.
Saat membeli pewarna dispersi, periksa empat sifat selain warna. Dispersi dan stabilitas dispersi. Inilah sifat yang membedakan pewarna dispersi dari golongan pewarna lain. Anda bisa memeriksanya dengan uji penyaringan: buat larutan celup dengan konsentrasi proses, pertahankan pada suhu tinggi selama beberapa waktu, lalu saring dan lihat apakah ada partikel atau bintik pewarna yang tertinggal di kertas saring. Pewarna dengan stabilitas dispersi buruk akan menggumpal lagi saat suhu naik dan saat garam ditambahkan, yang terlihat sebagai beda warna antarcelupan, bintik warna dan endapan di dinding dalam mesin celup. Kehalusan gilingan dan perbandingan zat pendispersi pada pewarna komersial menentukan sifat ini, dan warna yang sama dari sumber berbeda bisa jauh berbeda. Daya bangun warna dan kerataan. Daya bangun warna menunjukkan seberapa jauh warna terus menua saat jumlah pewarna ditambah. Pewarna dengan daya bangun buruk berhenti menua setelah konsentrasi tertentu, sehingga warna tua hanya bisa dicapai dengan menumpuk pewarna, yang berarti lebih banyak pewarna di permukaan, ketahanan luntur lebih buruk dan biaya lebih tinggi. Kerataan menunjukkan apakah pewarna terserap dengan stabil selama suhu naik, dan apakah ketidakrataan bisa diperbaiki lewat migrasi setelah pencelupan. Buat lab dip dengan laju pemanasan, waktu tahan dan rasio larutan yang sama dengan produksi, maka hasil lab dip dan produksi akan cocok. Ketahanan luntur, terutama terhadap sublimasi dan migrasi termal. Pewarna dispersi tidak memiliki ikatan kimia dengan serat, sehingga pada suhu tinggi pewarna bisa keluar lagi dari serat; dari situlah sublimasi dan migrasi termal berasal. Heat setting, pengepresan, pelapisan dan laminasi semuanya melibatkan suhu tinggi, dan pewarna yang ketahanan lunturnya kurang bisa menodai kain lain atau berpindah ke lapisan. Uji ketahanan luntur terhadap sublimasi, pencucian, gosokan dan cahaya dengan metode seri ISO 105, lalu nilai hasilnya berdasarkan suhu proses akhir yang benar-benar dialami kain Anda; nilai tipikal di lembar data hanya berguna sebagai saringan awal. Warna tua dan warna fluoresens menuntut ketahanan luntur lebih tinggi dan perlu dipastikan tersendiri. Hasil setelah pencucian reduksi dan kekuatan setiap batch. Di akhir pencelupan, selalu ada sebagian pewarna yang tidak masuk ke serat dan tertinggal di permukaannya. Pewarna ini harus dihilangkan dengan pencucian reduksi; bila tidak, ketahanan luntur basah dan ketahanan gosok akan turun. Pewarna yang baik menjaga nuansa warnanya tetap stabil setelah pencucian reduksi, menyisakan sedikit pewarna di permukaan dan meringankan beban pencucian. Konsistensi kekuatan dan nuansa antarbatch sama pentingnya: pewarna komersial harus distandardisasi sebelum keluar pabrik agar setiap batch memiliki kekuatan yang sama; kalau tidak, setiap batch baru berarti lab dip harus diulang. Setiap batch pewarna dispersi kami disertai laporan uji, warna-warna kunci memiliki sampel standar tersegel, dan kartu warna kami mencantumkan ketahanan luntur dan proses yang sesuai untuk setiap warna, sehingga Anda bisa mencocokkannya satu per satu saat memilih dan menerima barang.
Bisakah pewarna dispersi dipakai untuk katun atau serat lain? Pewarna dispersi mewarnai dengan cara larut ke dalam serat hidrofobik, sehingga hampir tidak memiliki afinitas terhadap serat hidrofilik seperti katun, linen dan viskosa, dan pewarna yang sempat menempel pun akan hilang saat dicuci. Pewarna ini cocok untuk poliester, asetat, nilon dan sebagian serat elastis. Kain campuran poliester-katun membutuhkan pewarna dispersi untuk satu serat dan pewarna katun untuk serat lainnya, biasanya dengan proses dua bak atau satu bak dua tahap. Mengapa warna yang sama tidak lagi cocok di warna tua setelah ganti batch atau ganti sumber? Kekuatan pewarna dispersi distandardisasi oleh produsennya sebelum dikirim, setiap sumber memakai standarnya sendiri, dan antarbatch pun bisa ada selisih; perbedaan dispersi dan daya bangun warna akan terlihat jauh lebih besar pada warna tua. Saat ganti batch atau sumber, buat lab dip berdampingan dengan resep dan proses yang sama, bandingkan kekuatan dan nuansanya, lalu putuskan apakah takarannya perlu disesuaikan. Kain poliester yang sudah dicelup berubah warna setelah heat setting. Apakah pewarnanya yang bermasalah? Kemungkinan besar penyebabnya sublimasi atau migrasi termal. Pada suhu tinggi, pewarna dispersi bisa keluar lagi dari serat, dan bila suhu heat setting tinggi atau waktunya lama, pewarna tipe E dan sebagian tipe SE bisa berubah warna atau menodai. Untuk kain yang perlu heat setting bersuhu tinggi, pilih tipe dengan ketahanan sublimasi tinggi, dan beri tahu pemasok pewarna Anda suhu proses akhirnya agar pemilihan pewarna sesuai dengan prosesnya.
Hongda Group memproduksi dan mengekspor bahan kimia tekstil dan zat pewarna dari Ningbo sejak 1992, memasarkan produknya ke lebih dari tiga puluh negara dan bekerja sama dengan lebih dari lima ratus distributor di seluruh dunia. Pewarna dispersi kami tersedia dalam tipe E, SE dan S dengan kartu warna lengkap yang mencantumkan ketahanan luntur dan proses yang sesuai untuk setiap warna; setiap batch disertai laporan uji dan sampel standar tersegel, dan saran formulasi serta sampel pembanding terhadap standar Anda sudah termasuk dalam kerja sama sejak pesanan pertama. Bila Anda sedang memilih pewarna untuk kain poliester, atau sedang menelusuri bintik warna, beda warna antarcelupan atau perubahan warna setelah heat setting, sampaikan kain, proses, suhu proses akhir dan warna target Anda, dan unit bisnis pewarna tekstil kami akan merekomendasikan warna yang sesuai dan menyiapkan sampel. Untuk mengetahui lebih lanjut cara bekerja sama dengan kami, kunjungi hongda-chem.com, klik "Become a strategic partner", lalu hubungi kami melalui WhatsApp atau WeChat.